

Noticias de la industria
 Hogar / Noticias / Noticias de la industria / Cómo instalar accesorios de compresión de HDPE sin fugas: una guía práctica de campo
Cómo instalar accesorios de compresión de HDPE sin fugas: una guía práctica de campo
 2026.11.11
 Noticias de la industria
La fuga comienza antes de que gire la llave
Un conector de compresión de HDPE con fugas no suele ser un conector defectuoso. Es una interfaz fallida entre la tubería, el sello, la tuerca y la mano del instalador. La junta puede verse correcta desde el exterior y aún así llorar en la primera prueba de presión porque la tubería se cortó ligeramente fuera de escuadra, el inserto no estaba asentado o la tuerca se apretó más allá del punto donde la junta tórica podía recuperarse.
La conclusión práctica es simple: controle el extremo del tubo, confirme la inserción completa y apriete para sellar el contacto en lugar de hacerlo con el máximo esfuerzo. Todo lo demás en una junta de compresión depende de esas tres condiciones.
Corte cuadrado
Un corte torcido carga un lado del sello con más fuerza que el otro. El resultado es una junta que pasa una prueba de baja presión y falla después del ciclo térmico.
Inserción completa
Si la tubería se detiene antes del hombro interno, el sello funciona en el diámetro incorrecto y la tuerca no tiene suficiente enganche de rosca.
Apriete controlado
La fuerza adicional no crea un mejor sellado. Deforma el anillo, estira el hilo y dificulta la próxima visita de servicio.
Para los equipos de obra, la pregunta útil no es "¿Qué tan apretado debe estar?" sino "¿Qué evidencia demuestra que la articulación está lista para apretarse?" Esa evidencia proviene de la medición de la tubería, la calidad del corte, la profundidad de inserción y una superficie de sellado limpia.
Lea las dimensiones de la tubería antes de abrir la caja
Los accesorios de compresión de HDPE se dimensionan según el diámetro exterior, pero la pared de la tubería y el orificio interno del accesorio aún deben funcionar juntos. Dos tubos marcados con 63 mm pueden tener diferentes espesores de pared y es posible que un accesorio diseñado para una clase de presión no comprima correctamente el sello en otra. Verifique el diámetro exterior de la tubería, el espesor de la pared y el SDR antes del montaje. Si el accesorio utiliza un refuerzo o un manguito de soporte, confirme que coincida con el orificio de la tubería y que pueda pasar la marca de inserción.
Mida con un calibre en tres puntos alrededor del extremo del tubo. Es común que las tuberías no sean redondas después del almacenamiento de la bobina, y un extremo ovalado puede empujar la junta tórica hacia un lado. Si la ovalidad es visible, corte más allá de la sección deformada y vuelva a verificar. Un final limpio y redondo es más valioso que un comienzo rápido.
| comprobar | Que verificar | Por qué es importante |
|---|---|---|
| Diámetro exterior de la tubería | Mida en tres puntos y compárelo con el tamaño adecuado. | Una tubería de tamaño insuficiente reduce la compresión del sello; un tubo de gran tamaño puede impedir la inserción completa. |
| Espesor de pared y SDR | Confirme la clase de presión de la tubería y el rango previsto del accesorio. | Una tubería de pared delgada puede necesitar un refuerzo para detener el colapso hacia adentro bajo la carga de la tuerca. |
| ángulo de corte | comprobar with a square or a straight edge. | Un corte en ángulo crea un contacto desigual con el sello y una vía de fuga. |
| Estado de rebabas y rayones | Pase un dedo por el borde cortado e inspeccione la zona de sellado. | Las rebabas cortan juntas tóricas; los rayones profundos le dan al agua un camino más allá del sello. |
| marca de inserción | Marque la tubería a la profundidad de inserción indicada para el accesorio. | Una marca visible disipa dudas durante el ajuste y la inspección. |
No confíe en la longitud externa del cuerpo del conector como calibre de inserción. La profundidad correcta es la distancia desde el extremo de la tubería hasta el tope interno y varía según el diseño, el tamaño y si se utiliza un manguito de soporte.
La secuencia de instalación que evita fugas
La secuencia siguiente está escrita para un accesorio de compresión de HDPE estándar con una tuerca, un anillo partido o anillo de agarre y una junta tórica. Algunos productos utilizan una disposición interna diferente, así que lea primero las instrucciones del fabricante. El principio sigue siendo el mismo: preparar el tubo, asentar los componentes en orden, insertarlos completamente y apretarlos de forma controlada.
- Aislar y drenar la línea. Confirme que se libere la presión y que la tubería esté lo suficientemente fría como para manipularla. Una junta ensamblada bajo presión residual puede moverse después de soltar la tuerca.
- Cortar el tubo en escuadra. Utilice un cortatubos de plástico o una sierra de dientes finos. Un corte cuadrado es la referencia para cada paso posterior. Si el corte tiene un ángulo visible, vuelva a cortar.
- Retire las rebabas y achaflane ligeramente. Un pequeño chaflán ayuda a que la tubería entre en el sello sin rasparse. No cree un borde de cuchillo ni reduzca la pared de la tubería.
- Limpiar la zona de sellado. Limpie la tierra, el aceite, el agua y el polvo de corte. El disolvente no siempre es compatible con el HDPE; utilice un paño limpio y seco a menos que el proveedor del accesorio apruebe un limpiador específico.
- Deslice la tuerca y el anillo sobre el tubo en el orden correcto. Este es el error de montaje más común. La tuerca debe mirar hacia el cuerpo del conector y el anillo debe asentarse en el lado correcto de la tuerca.
- Inserte el tubo hasta la profundidad marcada. Empuje firmemente hasta que el tubo llegue al tope interno. Si se detiene antes de tiempo, retírelo e inspeccione en busca de un sello doblado, un anillo desplazado o una rebaba.
- Primero apriete la tuerca a mano. Baje la tuerca hasta que entre en contacto con el cuerpo. La tubería aún debe estar completamente asentada y no debe girar libremente.
- Apriete para sellar el contacto. Utilice el valor de torsión del fabricante o el número de vueltas especificado. Si no se proporciona ningún valor, un punto de partida práctico es apretar manualmente más un cuarto de vuelta para muchos accesorios de diámetro pequeño y luego verificar si hay fugas a baja presión.
- Sostenga el cuerpo mientras aprieta. Utilice una segunda llave en el cuerpo del conector para que la tubería y el sello no giren. La rotación puede sacar el tubo del tope o torcer la junta tórica.
- Marque la posición apretada. Una pequeña marca de alineación en la tuerca y el cuerpo ayuda al personal de mantenimiento a ver si la junta se ha movido.
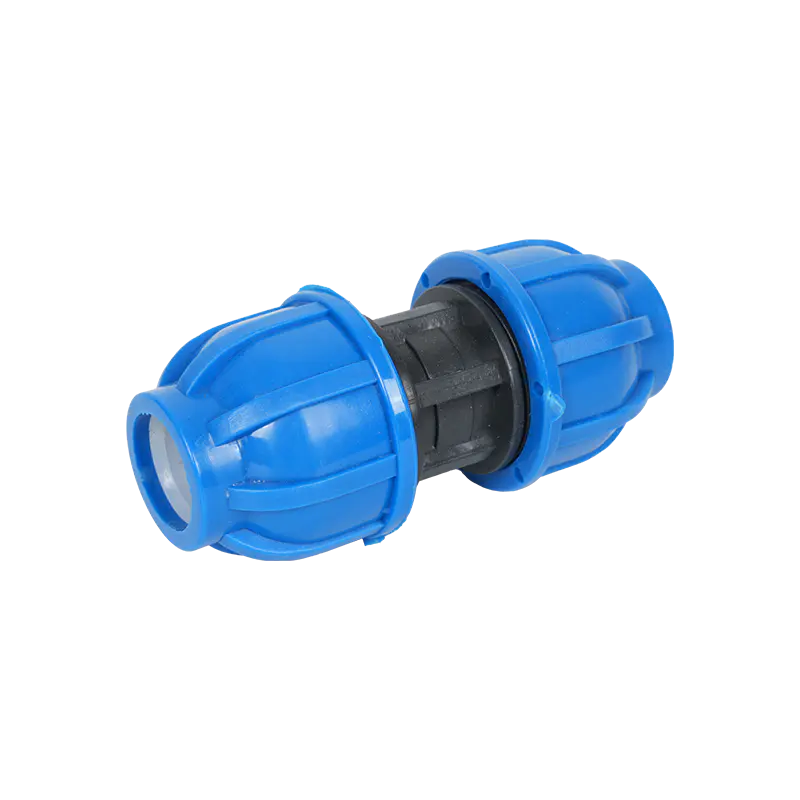 Accesorio de casquillo de compresión de PE y PP Útil para conexiones de tuberías rectas donde dos tuberías de PE o PP del mismo diámetro necesitan una junta de compresión simple y sin soldadura. Ver producto →
Para acoplamientos rectos y puntos de transición, mantenga en el lugar un pequeño stock del tamaño y clase de presión exactos. Un acoplamiento correcto utilizado una vez es más barato que un acoplamiento incorrecto reelaborado dos veces. La misma lógica se aplica a los codos en los cambios de dirección: un codo formado en fábrica reduce la tensión en la articulación y le brinda al instalador una profundidad de inserción conocida.
Regla de campo: Si el tubo no llega a la marca de inserción con la presión manual, deténgase. No utilice la tuerca para introducir la tubería. Forzar la tuerca puede doblar el sello y crear una fuga que solo aparece después de enterrar o presurizar la línea.
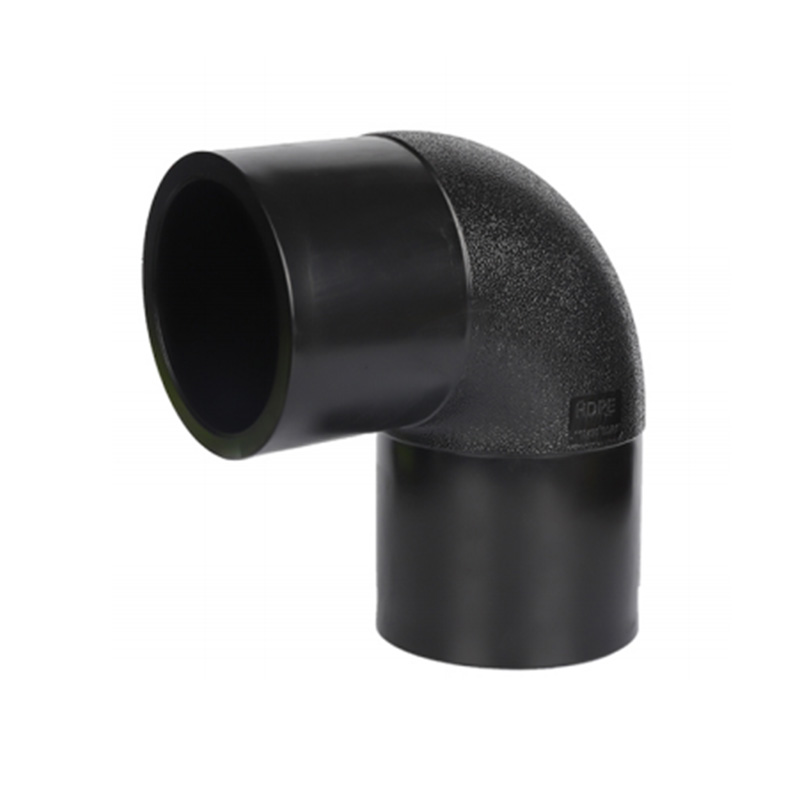
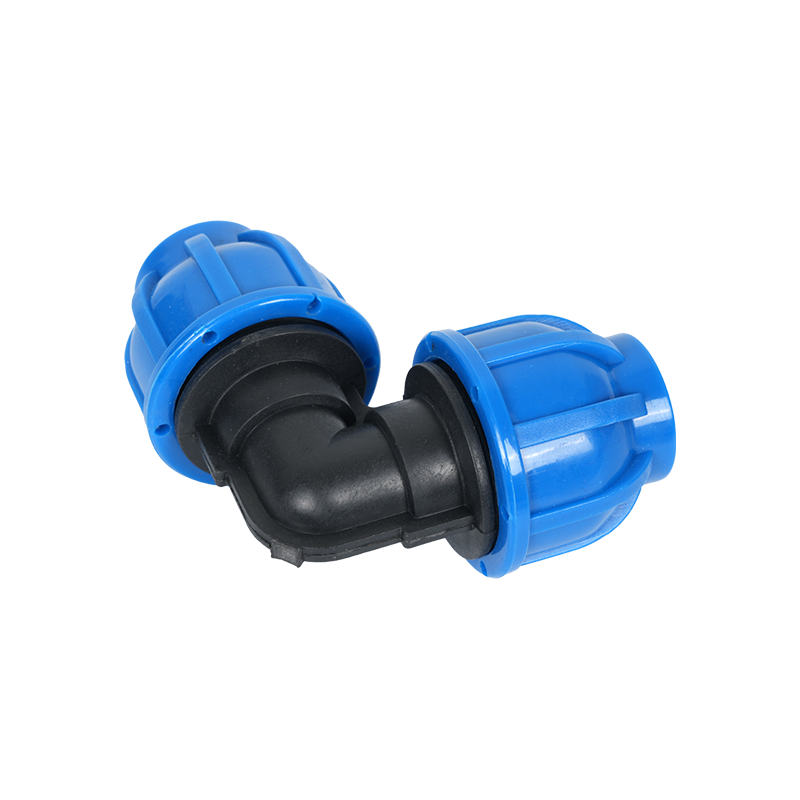 Accesorio de codo de 90° de compresión de PE y PP Para cambios de dirección de 90 grados en tuberías de PE o PP, este codo de compresión evita la soldadura y proporciona una curvatura definida en los obstáculos. Ver producto →
En un cambio de dirección de 90 grados, apoye el tubo a ambos lados del codo antes de apretarlo. La tubería sin soporte puede asentarse después del relleno y aplicar una carga de flexión a la tuerca de compresión.
Apretar sin distorsionar el sello
El endurecimiento es lo que a menudo se deshace de una buena preparación. La tuerca tiene que comprimir el anillo y cargar la junta tórica, pero no necesita aplastar el tubo ni tocar fondo en la rosca. Una vez realizado el sello, la fuerza adicional aumenta la fricción y la tensión de la rosca sin mejorar la resistencia a las fugas.
Utilice una llave dinamométrica donde el proveedor del accesorio proporcione un valor. Cuando no haya ningún valor disponible, apriete en pequeños incrementos y verifique a baja presión entre incrementos. Una junta que supura a 0,5 bar debe corregirse antes de que el sistema alcance la presión de prueba. Esperar a la prueba final oculta la causa y encarece la reparación.
Sólo con la mano
Apretado a mano más un cuarto de vuelta
Fuerte presión de la llave
La temperatura cambia la sensación de la articulación. Un accesorio ensamblado en clima frío puede necesitar un poco más de recorrido para comprimir el sello, mientras que un accesorio ensamblado bajo el sol directo puede sentirse apretado antes de que el sello esté completamente cargado. Deje que la tubería y el accesorio alcancen una temperatura estable en el sitio antes del ajuste final y vuelva a verificar la unión después de que la línea haya operado durante un ciclo de calentamiento-enfriamiento.
No utilice cinta para roscas ni pasta en la tuerca de compresión a menos que el fabricante lo requiera explícitamente. El sello se realiza por la junta tórica o la compresión del anillo, no por la rosca. El sellador de la rosca puede viajar al canal, contaminar la línea y dar una falsa sensación de que la junta está sellada.
Si la tuerca se ha apretado demasiado, no la afloje simplemente y continúe. Retire la tuerca, inspeccione el anillo y la junta tórica para detectar distorsiones, verifique que el extremo del tubo no tenga marcas de aplastamiento y reconstruya la junta con nuevos componentes de sellado si tiene alguna duda.
Pruebas de presión, lavado y entrega
Pruebe la junta antes de que desaparezca bajo el relleno, el aislamiento o un conducto de servicio. Una prueba por etapas es más informativa que un evento de alta presión. Primero verifique que la línea esté llena y que salga aire. Luego, aumente la presión lentamente y manténgala en un nivel bajo el tiempo suficiente para ver un llanto. Finalmente, aumente la presión de prueba especificada y observe la junta, no sólo el manómetro.
Siga la presión de prueba y el tiempo de espera del proyecto. No existe un número universal que se aplique a cada clase de tubería de HDPE, tipo de junta o condición de servicio. La prueba debe ser apropiada para la presión nominal de la tubería y el diseño del accesorio. Registre la lectura del medidor, la temperatura del agua, el tiempo de espera y cualquier fuga visible. Una junta que pasa con el exterior seco y un calibre estable está lista para la siguiente etapa.
Para obtener una secuencia práctica de prueba de fugas que complemente los accesorios de compresión, consulte esta guía para conexiones de tubería de HDPE a prueba de fugas . Ayuda a los equipos del sitio a separar los errores de los métodos de prueba de los errores de ensamblaje conjunto.
| Observación | causa probable | Corrección práctica |
|---|---|---|
| Llorar por la rosca de la tuerca | Sello no cargado o tuerca no lo suficientemente avanzada | comprobar insertion depth, then tighten in small increments to the specified value. |
| Fuga entre tubería y anillo. | Tubería rayada, ovalada o cortada en ángulo | Recorte la sección dañada, vuelva a cuadrarla y reconstruya la junta. |
| Fuga en el cuerpo de ajuste | Grieta en el cuerpo, rosca dañada o componente que no coincide | Reemplace el accesorio; No intente sellar un cuerpo agrietado con cinta adhesiva. |
| La articulación se mueve bajo presión. | Tubería no completamente insertada o tuerca demasiado apretada | Despresurice, inspeccione el sello y el extremo de la tubería y reconstruya con la inserción correcta. |
| Sin fugas a baja presión, fugas después del calentamiento | Movimiento térmico o recuperación insuficiente del sello. | Deje que la línea se estabilice, vuelva a verificar el ajuste y confirme el soporte de la tubería. |
Después de una prueba exitosa, lave la línea de acuerdo con las especificaciones del proyecto. Los residuos atrapados en el sello pueden mantener la junta tórica fuera de su asiento. Si se lava la línea después de la prueba, inspeccione la junta nuevamente una vez que se haya detenido el flujo y se haya restablecido la presión.
Accesorios de compresión versus fusión: elija según la realidad del sitio
Los accesorios de compresión a menudo se eligen cuando la tubería no se puede girar, donde el equipo de fusión no es práctico o donde es necesario completar una reparación rápidamente. Fusion sigue siendo la opción más sólida para líneas enterradas, de alta presión o de servicio prolongado donde se requiere una unión homogénea. La decisión debe basarse en la clase de presión de la línea, el acceso, los requisitos de inspección y las consecuencias de una fuga.
| Consideración | Ajuste de compresión | Unión por fusión |
|---|---|---|
| Velocidad de instalación | Rápido para diámetros pequeños y medianos con extremos de tubería secos y accesibles. | Requiere tiempo de calentamiento, alineación y enfriamiento. |
| Necesidad de equipo | Herramientas manuales y llave dinamométrica; demanda mínima de energía. | Máquina de fusión, fuente de alimentación y operador capacitado. |
| Acceso de reparación | Útil cuando se debe reemplazar una sección corta sin un gran movimiento de tubería. | Requiere suficiente longitud de tubería libre para la herramienta de fusión. |
| servicio enterrado | Aceptable donde el accesorio esté protegido, soportado y especificado para enterramiento. | Preferido para líneas enterradas continuas y servicio de alta presión. |
| Inspección | comprobar insertion mark, tightening mark, and test result. | comprobar bead, alignment, and fusion record. |
No utilice un accesorio de compresión como sustituto de una unión por fusión simplemente porque la máquina de fusión se retrasa. Una reparación temporal por compresión puede ser aceptable para una sección corta y de bajo riesgo, pero debe revisarse según las condiciones de servicio de la línea y los criterios de aceptación del proyecto.
Condiciones del sitio que cambian el punto de apriete
El clima frío hace que el HDPE sea más rígido y reduce la sensación de compresión del sello. El clima cálido hace que la tubería sea más flexible y puede ablandar la zona de sellado. El polvo y el barro arrastrados por el viento son más dañinos de lo que muchos instaladores esperan porque se asientan exactamente donde debe sellar la junta tórica.
Mantenga el extremo del tubo cubierto hasta el montaje. Si el accesorio se ensambla en una zanja, use un paño limpio o una tapa para proteger la abertura. No coloque la tuerca en arena o tierra mientras prepara la tubería. Un solo grano atrapado debajo de la junta tórica puede crear un llanto lento que es difícil de encontrar después del relleno.
En condiciones de congelación, lleve los componentes del conector y del sello a una temperatura viable antes del montaje. No caliente la junta tórica con una llama abierta. Calentar suavemente el cuerpo del racor si el fabricante lo permite y conservar la junta en un recipiente limpio hasta el momento de la instalación. Para obtener más información sobre decisiones de instalación relacionadas con el medio ambiente, revise esta guía para elegir el entorno de instalación para accesorios de tubería de HDPE .
Cuando la línea esté expuesta a los rayos UV, proteja el accesorio con una envoltura o recinto adecuado. Donde la línea esté enterrada, coloque material de cama libre de piedras afiladas alrededor de la junta y apoye la tubería de modo que la tuerca no soporte carga de tierra. El movimiento después del relleno es una razón común por la que una articulación que pasó la prueba comienza a llorar semanas después.
Errores comunes y correcciones prácticas
Cortar con una sierra sin filo
Una hoja sin filo rasga el tubo y deja una superficie de sellado rugosa. Utilice un cortatubos de plástico afilado o una sierra de dientes finos y luego elimine las rebabas con una herramienta desbarbadora.
Olvidar la tuerca o el aro
Una vez insertada la tubería, no se puede agregar la tuerca sin cortar la línea. Coloque los componentes en orden antes de insertarlos y manténgalos a su alcance.
Usando la tuerca para tirar del tubo
Esto dobla el sello o pela el hilo. Si la tubería no llega al tope, retírela y encuentre la obstrucción.
Apretar sin llave de respaldo
El cuerpo puede girar y sacar el tubo del tope. Mantenga el cuerpo firme mientras gira la tuerca.
Prueba solo con aire
El aire puede pasar por un porro a diferencia del agua y almacena energía. Utilice el medio de prueba aprobado del proyecto y siga el procedimiento de seguridad.
Relleno antes de la inspección
Una vez enterrado, es costoso localizar un llanto. Marque la junta, inspecciónela después de la prueba de presión y fotografíe la instalación si el proyecto requiere registros.
Un hábito correctivo útil es construir un porro como prueba antes de comenzar la carrera completa. Pruebe la presión de la junta de prueba, inspeccione la marca de inserción y confirme el número de vueltas de apriete. Ese pequeño paso le da al equipo una referencia conocida y expone componentes que no coinciden antes de que la zanja esté llena de tubería.
Inspección y mantenimiento después de la puesta en servicio
Después de la puesta en servicio, inspeccione las juntas de compresión accesibles en busca de movimiento, humedad y deformación. Una junta que se haya desplazado ligeramente debido a la expansión térmica aún puede sellarse, pero se debe vigilar. Marque la posición de la tuerca para que una inspección posterior pueda mostrar si ha girado.
No vuelva a apretar una junta que no tiene fugas sólo porque se siente floja. Algo de movimiento es normal en un sistema de HDPE flexible. Volver a apretar puede comprimir demasiado el sello y crear una fuga donde no existía. Si se confirma un drenaje, despresurice la línea, inspeccione el extremo de la tubería y el sello, y reconstruya la junta en lugar de agregar fuerza.
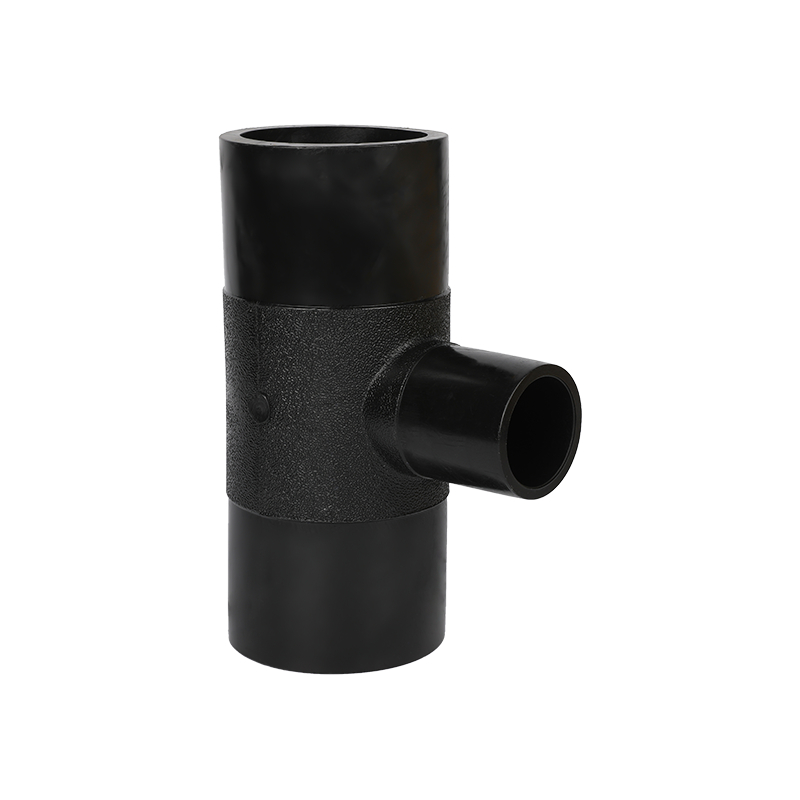
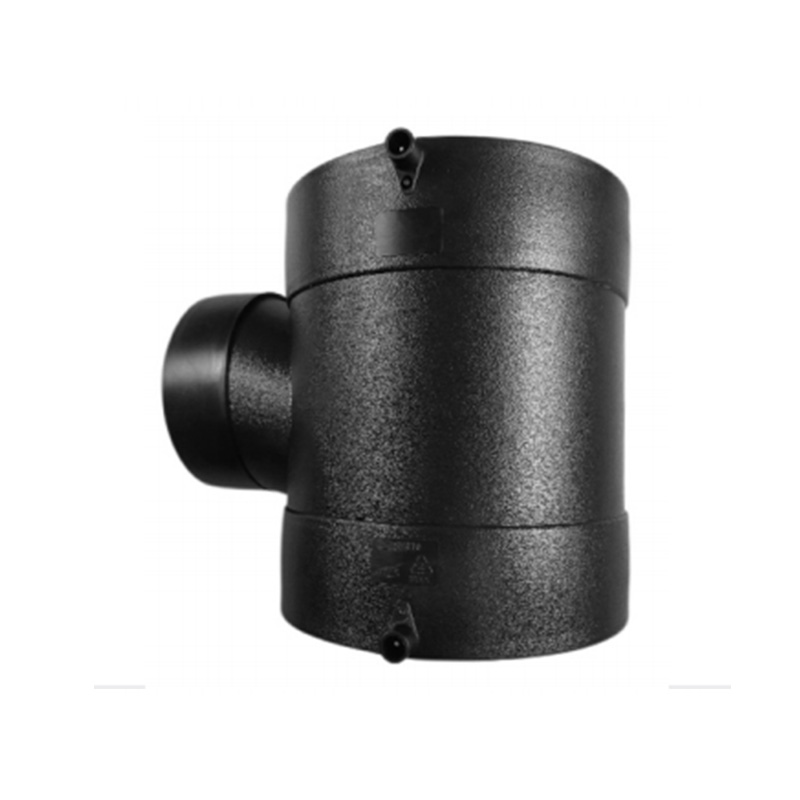
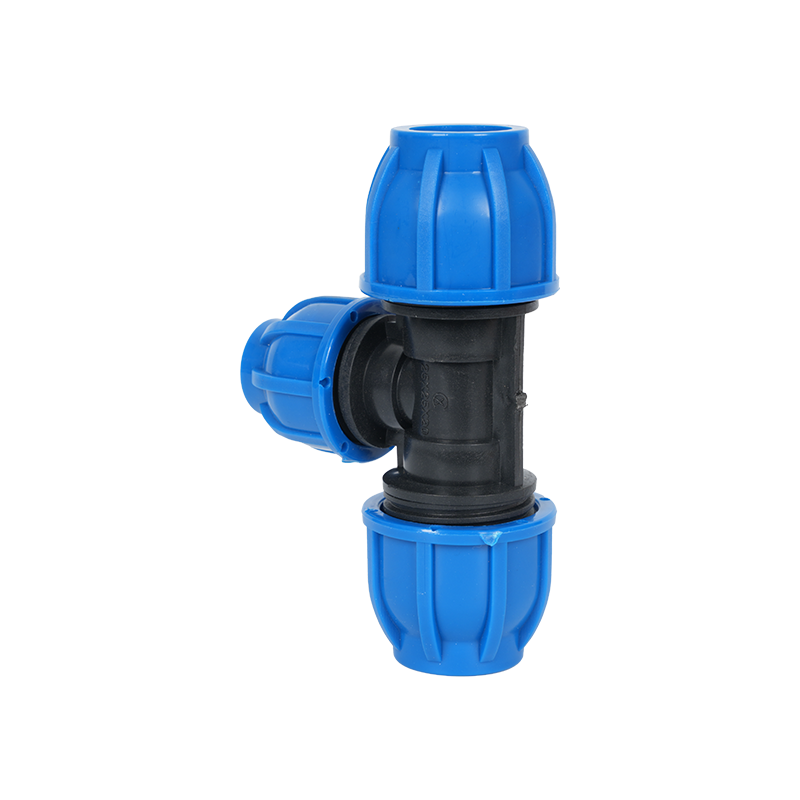 Camiseta reductora de compresión de PE y PP Conecta un ramal más pequeño a una tubería principal de PE o PP en una unión en T, brindando un orificio reductor definido y un sello de compresión sin soldadura. Ver producto →
En bifurcaciones y transiciones de tamaño, utilice el accesorio reductor correcto en lugar de forzar una tubería más pequeña a entrar en un sello más grande. Una T reductora le brinda al instalador un orificio y una profundidad de inserción definidos, lo cual es más seguro que mezclar componentes de diferentes rangos de tamaño.
Mantenga un registro de mantenimiento para cada junta accesible: tamaño, SDR de la tubería, fecha de instalación, método de apriete, presión de prueba e inspector. Cuando se produce una fuga, el registro acorta el diagnóstico y muestra si el problema está aislado o se repite en un lote.
Lista de verificación de adquisiciones para proyectos sin fugas
El accesorio más barato no es el que tiene el precio unitario más bajo. Es el que coincide con la tubería, llega con una presión nominal conocida y se puede instalar sin necesidad de volver a trabajar. Utilice la lista de verificación a continuación cuando especifique y reciba accesorios de compresión de HDPE.
- Confirme que el tamaño del accesorio se basa en el diámetro exterior de la tubería, no solo en el tamaño nominal de la tubería.
- Haga coincidir la clase de presión del accesorio con la tubería SDR y las condiciones de servicio.
- Verifique que el material del sello sea compatible con el fluido transportado y la temperatura del sitio.
- Solicite instrucciones sobre la profundidad de inserción, el par de apriete y el número de vueltas con el producto.
- Inspeccione las cajas en busca de cuerpos aplastados, tuercas faltantes o juntas tóricas desplazadas antes de enviarlas al sitio.
- Mantenga los sellos en bolsas selladas hasta el momento de su instalación; no los guarde sueltos en un cubo de herramientas.
- Solicite un pequeño excedente de los tamaños más utilizados para poder reconstruir una junta dañada sin retrasar la línea.
- Requiere un montaje de prueba y una verificación de presión antes de que el equipo comience el recorrido principal.
Para proyectos con clases de tuberías mixtas, etiquete los accesorios por tamaño y clase de presión en el almacén. Un accesorio moldeado correctamente instalado en la tubería equivocada sigue siendo una fuga a punto de ocurrir. Un etiquetado claro y una breve comprobación previa a la instalación son más eficaces que un mayor stock de piezas de repuesto.
Preguntas frecuentes
¿Qué tan apretado debe ser un accesorio de compresión de HDPE?
Comience apretando a mano y luego siga las especificaciones de torsión o giro del fabricante. Cuando no se proporciona ningún valor, un punto de partida común para accesorios pequeños es apretar manualmente más un cuarto de vuelta, seguido de una verificación de fugas a baja presión. La junta debe sellarse sin aplastar el tubo ni deformar el anillo.
¿Por qué mi accesorio de compresión tiene fugas en la rosca de la tuerca?
Probablemente el sello no esté cargado, es posible que la tubería no esté completamente insertada o que la tuerca se haya enroscado en cruz. Despresurice la línea, verifique la marca de inserción, inspeccione la junta tórica y el anillo y reconstruya la junta si el sello está deformado.
¿Puedo usar cinta para roscas en un accesorio de compresión de HDPE?
Generalmente no. La rosca no es el sello principal en la mayoría de los diseños de compresión. La cinta o la pasta pueden interferir con el enganche de la rosca y transportar residuos al canal. Utilice sellador sólo si el fabricante del accesorio lo requiere específicamente.
¿Cómo sé que el tubo está completamente insertado?
Marque el tubo a la profundidad de inserción indicada antes del montaje, luego empuje hasta que la marca llegue al cuerpo del conector o el tubo entre en contacto con el tope interno. Si la marca permanece visible, el tubo no está completamente asentado.
¿Debo realizar una prueba de presión con aire o agua?
Utilice el medio de prueba y el procedimiento aprobado para el proyecto. El agua es común para las pruebas de fugas porque es visible y almacena menos energía que el aire comprimido. Las pruebas de aire requieren controles de seguridad específicos y no deben improvisarse.
¿Se puede enterrar un accesorio de compresión?
Sólo si el accesorio está especificado para servicio enterrado y está protegido del movimiento del suelo y de lechos afilados. Apoye la tubería en ambos lados, mantenga la junta libre de arena e inspecciónela antes de rellenarla. Para líneas enterradas de alta presión o de servicio prolongado, una junta por fusión suele ser la opción más sólida.
¿Qué debo hacer si el accesorio tiene fugas después del relleno?
Exponga la junta, despresurice la línea e inspeccione el extremo y el sello de la tubería. No siga apretando una junta enterrada. Reconstruya la conexión con un extremo de tubo cuadrado y limpio y un sello nuevo si hay algún signo de daño o contaminación.


MANTENERSE EN CONTACTO
Sobre nosotros
Zhejiang Fengfeng Pipe Industry Co., Ltd. utiliza inyección eficiente de un solo tornillo máquinas de moldeo para alta productividad y bajo consumo de energía.
Enlace de productos
- Serie de accesorios de fusión a tope
- Serie de accesorios de electrofusión
- Serie de accesorios de fusión de zócalo
- Serie de accesorios de rosca de HDPE
- Serie de accesorios de rosca Butt Fusion
- Accesorios de drenaje por sifón
- Serie de válvulas
- Máquina de soldar
- Soporte para rompeolas y jaulas de peces de HDPE
Contacto
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

No. 21, Market Road, ciudad de Diankou, ciudad de Zhuji, ciudad de Shaoxing, provincia de Zhejiang, China
Derechos de autor © Zhejiang Fengfeng Pipe Industry Co., Ltd.
